Wie automatisierte CNC-Fertigung die Präzision moderner maßgefertigter Schränke garantiert
Entdecken Sie, wie automatisierte CNC-Fertigung industrielle Präzision, Null-Fehler-Toleranz und nahtlose Ausführung für maßgefertigte Schränke in B2B-Projekten liefert.
Zusammenfassung: Die industrielle Evolution der architektonischen Schreinerarbeiten
Die globalen Sektoren des gewerblichen und hochwertigen Wohnungsbaus durchlaufen einen tiefgreifenden strukturellen Wandel. Da architektonische Baupläne immer komplexer werden und die Projektlieferfristen kürzer werden, können traditionelle manuelle Holzbearbeitungsmethoden die strengen Maßtoleranzen, die strukturelle Konsistenz und den Volumendurchsatz, die von internationalen Immobilienentwicklern, Generalunternehmern und gewerblichen Designfirmen gefordert werden, nicht mehr erfüllen.
Als Reaktion auf diese sich wandelnden Marktdynamiken haben sich fortschrittliche B2B-Schrankfertigungsbetriebe von handwerkerabhängigen Werkstätten zu vollautomatisierten, digital integrierten Produktionsökosystemen entwickelt. Im Zentrum dieser industriellen Modernisierung stehen CNC-Maschinen (Computer Numerical Control). Der Einsatz automatisierter CNC-Technologie hat die Art und Weise grundlegend neu gestaltet, wie hochwertige maßgefertigte Schränke konstruiert, gefertigt und montiert werden.
Dieser Bericht untersucht die technologischen Mechanismen, durch die automatisierte CNC-Fertigung menschliche Fehler eliminiert, Submillimeter-Präzision garantiert, Materialausbeute maximiert und die Ausführung großer Projekte optimiert – und dabei die vollständige Einhaltung komplexer architektonischer Tischler-Spezifikationen gewährleistet.
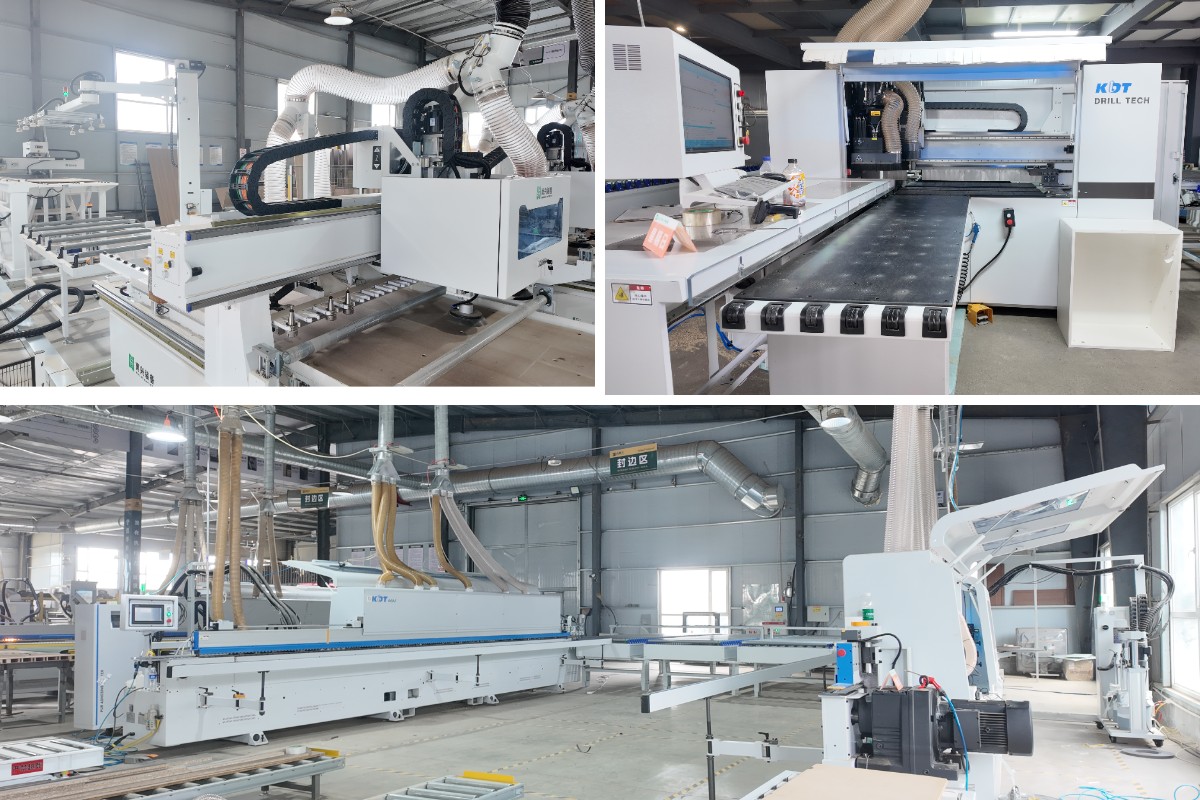
Das Präzisionsdilemma: Manuelle Handwerkskunst vs. automatisierte CNC-Ausführung
Historisch gesehen stützte sich die Innenraumtischlerei stark auf manuelles Messen, Plattenzuschnitt, Kantenprofilierung und Handbohren. Obwohl handwerkliche Techniken einen traditionellen Wert haben, führt die manuelle Ausführung zu einer kumulativen Fehlerakkumulation – ein kritischer Mangel bei der Realisierung mehrgeschossiger Wohnbauprojekte oder exklusiver Gewerbeprojekte.
Bei der Herstellung von Maßmöbeln für Dutzende oder Hunderte von Grundrissvarianten führt eine geringfügige Abweichung – etwa eine Abweichung von 1,5 mm in der Rechtwinkligkeit der Platten – zu kaskadierenden Folgen: versetzte Korpusrahmen, ungleichmäßige Türfugen, klemmende Schubladenführungen und verlängerte Montageverzögerungen auf der Baustelle.
Die automatisierte CNC-Bearbeitung löst diese strukturelle Schwachstelle, indem physische Messwerkzeuge durch digitale Datenströme ersetzt werden, die direkt aus modernen CAD- (Computer-Aided Design) und CAM-Softwareplattformen (Computer-Aided Manufacturing) stammen.
Vergleich der wichtigsten Fertigungskennzahlen
Dimensionale Präzision:Manuelle Holzverbindungsmethoden halten ± 1,5 mm – 3,0 mm ein, während automatisierte CNC-Fertigungssysteme eine Submillimeter-Genauigkeit von ± 0,1 mm erreichen.
Integrität der Kantenbandhaftung:Manuelle Prozesse weisen eine variable Qualität durch handaufgetragene Heißkleber auf, während automatisierte Systeme die deutsche Jowat PUR Zero-Joint-Heißklebeversiegelung zur dauerhaften Feuchtigkeitsisolierung nutzen.
Geschwindigkeit der mehrachsigen Bohrungsbearbeitung:Manuelles Bohren beruht auf sequenziellen Einzellochbearbeitungen, während mehrachsige CNC-Bohrzentren simultanes 6-Seiten-Bohren in einem einzigen Durchgang ausführen.
Ausbeute und Materialausnutzung:Manuelle Plattenlayouts erzeugen eine Materialausnutzung von 70 % – 80 %, während algorithmisches CNC-Nesting die Ausbeuteraten auf 92 % – 96 % maximiert.
Durch algorithmische Werkzeugprotokolle garantiert die automatisierte Produktion, dass jede verarbeitete Trägerplatte eine gleichmäßige strukturelle Integrität und Maßkonsistenz unabhängig vom Produktionsumfang beibehält.
1. Algorithmische Materialausbeuten: Hochpräzise CNC-Nesting-Technologie
Der Fertigungsprozess beginnt mit der Rohplattenverarbeitung, bei der industrielle CNC-Verschachtelungsmaschinen Konstruktionsparameter in physisch optimierte Bauteile umwandeln.
Algorithmische Optimierung der Plattenanordnung
In der konventionellen Fertigung ist das Zuschneiden von Platten durch lineare Sägebewegungen eingeschränkt, wodurch Schnittmuster in starre Raster gezwungen werden, was zu erheblichem Materialverschnitt führt. Moderne industrielle Verschachtelungsplattformen nutzen fortschrittliche Optimierungsalgorithmen, die die dimensionale Geometrie jedes einzelnen Schrank Bauteils, das über einen gesamten Auftrag hinweg benötigt wird, bewerten.
Der Algorithmus ordnet rechteckige Platten, geschwungene Profile und unregelmäßige Formen dynamisch auf Standardplattenformate (wie hochdichtes MDF oder Sperrholz in Schiffsqualität) an, um Materialausnutzungsraten von über 92 % bis 96 % zu erreichen.
1. CAD-Zeichnungsimport: Übersetzt Vektorgeometrie in exakte Maschinenkoordinaten.
2. Dynamische Rotation: Dreht Bauteile dynamisch, um sie an natürliche Holzmaserungsmuster auszurichten.
3. Berechnung des Schnittfugenverlusts: Berechnet den präzisen Werkzeugdurchmesser-Freiraum, um Schneidüberlappungen zu eliminieren.
4. Werkzeugwegführung: Erzeugt mehrstufige Hochgeschwindigkeits-Schneidbahnen für saubere, gratfreie Plattenkanten.
Hochgeschwindigkeits-Spindelstabilität und Vakuum-Haltevorrichtungen
Präzisionsschneiden erfordert absolute mechanische Stabilität während des Hochgeschwindigkeits-Spindelbetriebs. Industrielle Nesting-Zentren verwenden Mehrzonen-Vakuumsaugtische, die in der Lage sind, einen intensiven Haltedruck über das gesamte Substrat zu erzeugen.
Zonengesteuerte Vakuumtische: Konzentriert die Saugleistung strikt unterhalb des aktiven Schneidbereichs und verhindert Mikrovibrationen oder ein Verrutschen der Platte selbst beim Fräsen filigraner Schrankbauteile im Kleinformat.
Elektrospindel-Präzision: Hochfrequente luft- oder flüssigkeitsgekühlte Spindeln mit bis zu 24.000 U/min eliminieren Ausbrüche, Ausreißen oder Kantendelaminierung entlang empfindlicher Oberflächenfurniere oder Hochglanzlacke.
Durch den Wegfall der manuellen Plattenhandhabung während des Primärfräsens gewährleistet die Nesting-Technologie, dass die grundlegenden Plattenmaße für alle maßgefertigte Schränke exakt den freigegebenen CAD-Werkstattzeichnungen entsprechen.
2. Umweltbeständigkeit: Automatische Kantenanleimmaschinen und Feuchtigkeitsisolierung
Die strukturelle Langlebigkeit eines Schranks wird weitgehend von der Qualität seines Kantenschutzes bestimmt. In Küchen-, Badezimmer- und gewerblichen Gastronomieumgebungen ist das Eindringen von Feuchtigkeit die Hauptursache für das Aufquellen des Kernsubstrats, Schimmelbildung und vorzeitiges strukturelles Versagen.
Die automatisierte Fertigung begegnet dieser betrieblichen Anfälligkeit durch industrielle automatische Kantenanleimmaschinen, die fortschrittliche Klebstoffchemie und kontinuierliche Vorschubautomatisierung nutzen.
Deutsche Jowat PUR-Schmelzklebstoffsysteme vs. traditionelle EVA-Klebstoffe
Traditionelle Fabriken verlassen sich stark auf Standard-Ethylen-Vinylacetat (EVA)-Heißschmelzklebstoffe, die anfällig für thermische Reaktivierung und Feuchtigkeitsabbau im Laufe der Zeit sind. Fortschrittliche automatisierte Linien integrieren deutsche Jowat PUR-Heißschmelzklebstoffe und etablieren damit einen Weltklasse-Standard für industrielle Kantenverklebung:
1. Chemische Vernetzung:Jowat PUR-Klebstoffe durchlaufen bei der Anwendung eine irreversible chemische Reaktion mit Luftfeuchtigkeit und bilden eine dauerhafte hochfeste Verbindung, die starken Umgebungstemperaturschwankungen und kontinuierlicher Feuchtigkeitseinwirkung standhält.
2. Ultradünne Klebstofffugen:Automatisierte Dosiersysteme gewährleisten mit Jowat PUR eine präzise Kontrolle der Klebstoffdicke und erzeugen eine „Zero-Joint“-Kantenästhetik, bei der die Klebefuge für das bloße Auge unsichtbar wird, während eine 100 % wasserdichte Kantenversiegelung erreicht wird.
Integrierte Abricht- und Finish-Station-Sequenz
Industrielle Kantenanleimmaschinen führen eine kontinuierliche mehrstufige Endbearbeitungssequenz bei Liniengeschwindigkeiten von bis zu 20 bis 30 Metern pro Minute aus:
Vorfräseinheit:Verwendet Diamantfräsköpfe, um 0,5 mm bis 1,0 mm von der Rohplattenkante abzutragen, wodurch Sägemikrorisse beseitigt und eine einwandfreie Oberfläche für die Klebeverbindung geschaffen wird.
Andruckrollenzone:Bringt kalibrierten pneumatischen Druck auf, um das Kantenband in den Trägerkern zu drücken.
Endbesäumen und Eckenverrunden:Hochpräzise Servomotoren schneiden überschüssiges Band bündig mit den vorderen und hinteren Plattenkanten ab und verrunden Eckübergänge glatt, ohne scharfe Grate oder Spuren manueller Schneidwerkzeuge zu hinterlassen.
Schaben und Polieren:Pneumatische Schaber mit Doppelklinge entfernen mikroskopische Leimüberschüsse; anschließend stellen motorisierte Stoffpolierscheiben den ursprünglichen Glanz des Kantenbandmaterials wieder her.
Dieser automatisierte Versiegelungsprozess isoliert interne Kernmaterialien und gewährleistet langfristige Haltbarkeit und strukturelle Integrität in anspruchsvollen Umgebungen.
3. Hochgeschwindigkeits-Strukturmontage: Sechsseitige Bohrmaschinen
Sobald Platten verschachtelt, zugeschnitten und mit Kanten versehen wurden, geht es weiter zur Beschlagsvorbereitung. Der moderne Korpusmöbelbau stützt sich stark auf verdeckte mechanische Verbindungsmittel, Exzenterverbinder, Holzdübel, verdeckte Scharniere und Unterflur-Schubladenauszüge. Die exakte Platzierung dieser Montagepositionen bestimmt, wie mühelos der Korpus auf der Baustelle montiert werden kann.
Die Einführung von CNC-Sechsseiten-Bohrmaschinen hat diese Produktionsphase grundlegend verändert.
Simultane Mehrachsenbearbeitung
Konventionelle Bohrmaschinen erforderten manuelles Wenden der Platten und mehrere Durchlauf-Einstellungen, um Bohrungen an Ober-, Unter- und Seitenflächen anzubringen. Jede Neupositionierung brachte menschliche Positionierungsfehler mit sich.
Hocheffiziente sechsseitige CNC-Bohrzentren führen alle Bohr-, Fräs- und Nutoperationen auf allen sechs räumlichen Ebenen einer Platte in einem einzigen automatisierten Durchlauf aus:
Doppelportal-Antriebsarchitektur:Obere und untere Bohrkopfzeilen arbeiten gleichzeitig und bohren Durchgangs- und Sacklöcher von beiden Seiten, ohne dass die Platte gewendet werden muss.
Integrierte Nutfräsen:Unabhängige Sägeeinheiten schneiden kontinuierliche Nuten für Korpus-Rückwände gleichzeitig mit der Dübel- und Scharnierbohrung.
Optische und Laser-Sensor-Ausrichtung:Berührungslose optische Sensoren messen die Vorder- und Hinterkante jeder eingehenden Platte in Echtzeit und passen die Bohrhoordinaten dynamisch an, um mikroskalige Längenabweichungen der Platte auszugleichen.
Beschlagkompatibilität und strukturelle Zuverlässigkeit
Da die Beschlagsbohrbilder direkt aus CAD-Bauteildateien abgeleitet werden, erzeugen die Bohrzentren perfekt ausgerichtete Löcher für globale Beschlagsstandards, einschließlich der Systeme von DTC, Blum, Hettich und Häfele.
Diese exakte Positionierung macht manuelle Anpassungen während der Montage überflüssig und gewährleistet, dass Scharniere reibungslos schwenken, Schubladenführungen ohne Reibung fluchten und Korpusrahmen jedes Mal rechtwinklig und stabil zusammenbauen.
4. Nachhaltigkeit und Compliance: Möbelherstellung nach E0-Standard
Moderne Architekturspezifikationen erfordern die strikte Einhaltung internationaler Standards für die Innenraumluftqualität (IAQ) und die Begrenzung chemischer Emissionen. Die Integration automatisierter CNC-Maschinen spielt eine direkte Rolle bei der Einhaltung der Umweltvorschriften und unterstützt insbesondere die Richtlinien für die Möbelherstellung nach E0-Standard.
Internationale Formaldehyd-Emissionsstandards
Europäischer E1-Standard: Zulässiger Formaldehydgrenzwert ≤ 0,124 mg/m³ Luft (0,1 ppm).
Europäischer E0-Standard: Zulässiger Formaldehydgrenzwert ≤ 0,050 mg/m³ Luft.
CARB Phase 2 / EPA TSCA Title VI: Zulässiger Formaldehydgrenzwert ≤ 0,050 ppm für MDF- und Sperrholzsubstrate.
ENF-Standard (Ultra-Niedrigemission): Zulässiger Formaldehydgrenzwert ≤ 0,025 mg/m³ Luft.
Industrielle automatisierte Fertigungslinien gewährleisten die Substratkonformität durch konstruierte Prozesskontrollen:
Staubabsaugung und Luftqualitätskontrolle
Substratmaterialien, die nach den Standards E0, CARB Phase 2 oder EPA TSCA Title VI zertifiziert sind, erfordern saubere, staubfreie Verarbeitungsumgebungen, um die Oberflächenintegrität und die Klebstoffleistung zu erhalten. Automatisierte CNC-Bearbeitungszentren verfügen über zentrale, geschlossene Staubabsaugsysteme, die mit hoher Erfassungsgeschwindigkeit arbeiten:
Hochvakuum-Gehäuse: Erfasst luftgetragenen Holzstaub direkt an der Frässpindel und verhindert Staubansammlungen in Plattenverbindungskanälen und Oberflächenlaminaten.
Erhalt der Materialintegrität: Verhindert mikroskopische Staubpartikelkontamination zwischen der Substratoberfläche und Kantenbandklebstoffen und gewährleistet die luftdichte Abdichtung, die erforderlich ist, um potenzielle Spuremissionen im Inneren von Plattenkernen einzuschließen.
Abfallreduzierung und Ressourcenoptimierung
Durch die Maximierung der Plattenausbeute mittels computergestützter Nesting-Algorithmen reduziert die automatisierte CNC-Fertigung den Holzabfall pro Schrankeinheit drastisch. Eine effiziente Materialnutzung unterstützt direkt nachhaltige Architekturpraktiken und Zertifizierungsrahmen für grünes Bauen wie LEED (Leadership in Energy and Environmental Design) und BREEAM.
5. B2B-Projektabwicklung: Straffung der Baustellenausführung
Für globale Projektentwickler und Generalunternehmer hängt der finanzielle Erfolg eines Projekts stark von der Effizienz der Baustellenmontage ab. Die Vorbearbeitung außerhalb der Baustelle und die automatisierte Fertigung verlagern kritische Fertigungsarbeit von unkontrollierten Baustellenbedingungen in eine kontrollierte Fabrikumgebung.
Vorbearbeitete Plug-and-Play-Montage
Durch die Ausführung aller Schnitte, Kantenversiegelungen und Beschlagsbohrungen mit CNC-Präzision fungieren Schrankbauteile als modulare, ineinandergreifende Bausteine:
1. Wegfall von Zuschnitten auf der Baustelle: Montageteams müssen Schrankkorpusse nicht mehr vor Ort zuschneiden, hobeln oder bohren, was Baustaub, Lärmbelastung und Montagearbeitskosten deutlich reduziert.
2.Fehlerfreie Bauteilidentifikation: Automatisierte CNC-Bearbeitungslinien drucken Barcode-Etiketten direkt auf jedes Plattenbauteil. Monteure scannen einfach die Barcodes, um Montagereihenfolgen, Beschlagsanforderungen und Daten zur Platzierung im Grundriss anzuzeigen.
3.Schnelle Projektübergabe: Reduzierte Montagezeiten ermöglichen es Auftragnehmern, enge Projektübergabetermine einzuhalten und gleichzeitig eine gleichbleibende Verarbeitungsqualität in Hunderten von Wohn- oder Gewerbeeinheiten zu gewährleisten.
Technisches Fazit: Die Zukunft der Präzisionsschreinerei
Automatisierte CNC-Fertigung ist längst nicht mehr nur eine betriebliche Aufwertung; sie ist eine unverzichtbare Grundlage für leistungsfähige architektonische Tischlerarbeiten. Durch die Integration von automatisiertem CNC-Nesting, Hochgeschwindigkeits-Kantenanleimen, 6-seitigem Mehrspindelbohren und nachhaltiger Trägerplattenverarbeitung gewährleisten moderne Produktionsanlagen, dass jede Schrankplatte exakte strukturelle und ästhetische Standards erfüllt.
Für internationale Einkäufer, Architekten und Projektmanager gewährleistet die Vorgabe automatisierter Fertigungsprotokolle vollständige Designtreue, langfristige Haltbarkeit und eine nahtlose Montage auf der Baustelle bei anspruchsvollen Innenraumprojekten.
B2B-Checkliste für die architektonische Beschaffung
Bei der Bewertung von Fertigungspartnern für groß angelegte Innenausbauprojekte im Tischlerhandwerk ist zu prüfen, ob der Lieferant die folgenden technologischen Fähigkeiten vorhält:
CNC-Nesting-Integration:Automatisierter CAD/CAM-Software-Workflow mit dynamischer Optimierung der Materialausbeute.
Deutsche Jowat-PUR-Kantenanleimmaschinen: Nullfugen-Heißschmelzklebstoffauftrag mit Vorfräs- und Eckenrundungsfunktionen.
6-seitige Bohrfähigkeit: Gleichzeitiges mehrachsiges Bohren für präzise Beschlagsplatzierung.
Zertifizierte E0/CARB-Substrate: Vollständig konformer Lagerbestand an formaldehydarmen Platten mit Rückverfolgung der Werkzertifizierung.
Werksseitige Vormontageprüfung: Vollständige 1:1-Maßstabs-Mock-up-Tests und Maßprüfprotokolle vor der Exportverpackung.