Rationalisierung von Wohnprojekten mit OEM-/ODM-Schränken
Entdecken Sie, wie skalierbare OEM/ODM-Fertigung von individuellen Schränken durch Engineering, Qualitätssicherung und globale Logistik groß angelegte Wohnbauprojekte effizienter gestaltet.
Die sich wandelnde Landschaft der Beschaffung im Mehrfamilienwohnungsbau
Die globale Wohnbauentwicklung durchläuft einen grundlegenden strukturellen Wandel. Während Bauträger, Generalunternehmer und Architekturbüros mit sich verengenden Bauzeitplänen, schwankenden Materialkosten und zunehmend komplexen lokalen Bauvorschriften umgehen müssen, erweisen sich traditionelle Beschaffungsrahmen als unzureichend. In Mehrfamilienhauskomplexen, Hochhaus-Wohntürmen und suburbanen Masterplan-Gemeinschaften stellt die Beschaffung von Innenausbau—insbesondere Küchen,Badezimmer, und Aufbewahrungssystemen—einen der hartnäckigsten Engpässe bei der Projektumsetzung dar.
Historisch dominierten auf der Baustelle gefertigte Schreinerarbeiten und fragmentierte Beschaffungsmodelle den Wohnungsbausektor. Baustellengefertigte Tischlerarbeiten bringen jedoch erhebliche operative Risiken mit sich: inkonsistente Maßhaltigkeit bei wiederholten Grundrissen, unvorhersehbarer Aufwand für Baustellenpersonal, verlängerte Montagezeiten vor Ort und dezentrales Qualitätsmanagement. Um diese Ausführungsrisiken zu mindern, stützen sich moderne Projektmanagement-Rahmenwerke zunehmend auf vorfertigende industrielle Fertigung außerhalb der Baustelle.
Integrierte industrielle Produktion verlagert präzise Schreinerarbeiten von der handwerklichen Fertigung vor Ort in automatisierte Fabrikumgebungen. Durch die Zentralisierung von Konstruktion, Materialbearbeitung, Kantenverleimung und Vormontagetests in kontrollierten Fertigungsanlagen legen Bauträger planbare Meilensteine im kritischen Pfad fest. Innerhalb dieses industrialisierten Ökosystems werden ganze Häuser Schränkedient als entscheidende operative Brücke zwischen dem architektonischen Designanspruch und der physischen strukturellen Fertigstellung und verwandelt individuelle Innenraumlayouts in wiederholbare, skalierbare Komponentensysteme.
Definition von OEM/ODM-Fertigungspartnerschaften mit vollem Leistungsumfang
Das Verständnis des präzisen technischen und operativen Umfangs von Original Equipment Manufacturing (OEM) und Original Design Manufacturing (ODM) ist wesentlich für Einkaufsmanager im gewerblichen Bereich, die Vereinbarungen über große Stückzahlen gestalten. Obwohl diese Begriffe häufig gleichgesetzt werden, stellen sie unterschiedliche technische Schnittstellen innerhalb des Produktentwicklungszyklus dar.
OEM-Umsetzungsrahmen
Im Rahmen einer reinen OEM-Partnerschaft liefert der Entwickler, Projektarchitekt oder das Innenarchitekturbüro vollständige Zeichnungssätze für architektonische Holzarbeiten, Materialbedarfslisten (MTO), Beschlagspezifikationsmatrizen und Oberflächenanforderungen. Der Hersteller fungiert als hochmoderne technische Produktionsmaschine und führt präzise digitale CNC-Nestbearbeitung, Kantenprofilierung, Bohren und Oberflächenbearbeitung gemäß strengen, vom Kunden bereitgestellten technischen Paketen aus. Der wichtigste Maßstab für den OEM-Erfolg ist die vollständige Übereinstimmung mit den Kundenzeichnungen und die Einhaltung der Toleranzen.
ODM-Ingenieurlösungen
Umgekehrt bindet ein ODM-Modell den Hersteller deutlich früher in die Phasen des Schematikentwurfs und der Entwurfsentwicklung ein. Wenn Immobilienentwickler auf Budgetbeschränkungen, Lieferkettenengpässe oder Value-Engineering-Vorgaben stoßen, greifen die internen Forschungs- und Entwicklungs- (F&E-) sowie Ingenieurteams des Herstellers ein. Der Hersteller wandelt rohe Entwurfskonzepte in produktionsreife Millwork-Pakete um, optimiert die Plattenausnutzung, empfiehlt strukturelle Verbindungstechniken und legt standardisierte Beschlagsmontageraster fest, um ästhetische Absicht mit Kosteneffizienz in Einklang zu bringen.
Phase |
OEM-Leistungsumfang |
ODM-Leistungsumfang |
Schematikentwurf |
Vom Kunden bereitgestellt |
Gemeinsame Technik |
Technische Zeichnung |
Vom Kunden bereitgestellt |
Herstellergeführt |
Prototyping & DFM |
Nur Verifizierung |
Vollständige DFM-Optimierung |
Automatisierte Produktion |
Vollständige Ausführung |
Vollständige Ausführung |
Die Partnerschaft mit einem End-to-End-Industriehersteller, der sowohl OEM- als auch ODM-Kapazitäten vereint, bietet großen Bauträgern ein agiles operatives Ökosystem. Die Verantwortung aus einer Hand beseitigt Missverständnisse zwischen externen Designagenturen und Produktionsstätten und verhindert kostspielige Nachbesserungen vor Ort sowie Projektverzögerungen.
Technische Präzision und Materialstandardisierungen
Große Mehrfamilienhausprojekte erfordern strenge Materialstandardisierungen, um strukturelle Integrität, langfristige Haltbarkeit, Umweltkonformität und Brandschutz über Hunderte identischer oder gespiegelter Wohneinheiten hinweg zu gewährleisten. Leistungsfähige OEM/ODM-Produktionsstätten arbeiten strikt innerhalb zertifizierter internationaler Qualitätsmanagementsysteme und verwenden vollständig rückverfolgbare Rohstoffe.
Substratauswahl und Leistungsmerkmale
Die Substratwahl bildet die grundlegende Integrität der langfristigen Innenraumtischlerei. Abhängig von regionalen Klimaschwankungen, Feuchtigkeitsbedingungen und spezifischen funktionalen Wohnbereichen legen die Planungsteams maßgeschneiderte Kernplatten fest:
Sperrholz (Außenbereichsqualität Birke/Pappel): Hohe Feuchtigkeitsbeständigkeit und überlegene Schraubenhaltekraft. Verfügt über mehrlagige kreuzverleimte Holzkernplatten, die mit feuchtigkeitsbeständigen Harzen gebunden sind. Spezifiziert für hochbelastbare Anwendungsstrukturen, Waschtischkorpusse, die Umgebungsfeuchtigkeit ausgesetzt sind, und hochwertige Küchenkorpuskonstruktionen im Wohnbereich mit Naturfurnier- oder Lackoberflächen.
Mitteldichte Faserplatte (MDF): Mäßige Feuchtigkeitsbeständigkeit und stabile Schraubenhaltekraft. Homogener Holzfaserkern mit außergewöhnlicher Formstabilität, gleichmäßiger Dichte und glatten Oberflächeneigenschaften. Dient als primäres Substrat für aufwendige CNC-3D-Fräsungen, Shaker-Türprofile und Hochglanz-, Matt-Polyurethanlack- oder PVC-Oberflächen.
Spanplatte (Chipboard / MFC): Standardfeuchtigkeitsbeständigkeit und strukturelle Schraubhaltkraft. Hochdichte, thermogepresste Holzspankerne mit melaminharzimprägniertem Dekorpapier beschichtet. Bietet eine wirtschaftliche, strukturell solide Lösung für interne Regalböden, tragende Korpusse und Wohnzimmerschränke im Trockenbereich.
Formaldehydemission und Umweltzertifizierungen
Internationale Wohnimmobilienmärkte erfordern die strikte Einhaltung von Vorschriften zur Innenraumluftqualität. Industrielle Exporthersteller setzen automatisierte Plattenprüfungen ein, um strenge globale Umweltstandards zu erfüllen:
CARB Phase 2 / EPA TSCA Title VI: Verbindliche Ultra-Niedrig-Formaldehyd-Emissionsstandards für Holzwerkstoffprodukte, die nach Nordamerika importiert werden.
Europäische E1- und E0-Standards: EN 717-1-Kammertest-Konformität, die sicherstellt, dass die Luftemissionen streng unter den regulatorischen Schwellenwerten für Innenräume bleiben.
FSC (Forest Stewardship Council) Zertifizierung: Vollständige Chain-of-Custody (CoC)-Verifizierung, die garantiert, dass Holzwerkstoffe aus verantwortungsvoll bewirtschafteten, nachhaltigen Forstbetrieben stammen.
Präzise Hardware-Integration
Die operative Lebensdauer von Wohnraum-Schreinereiarbeiten wird durch die funktionale Hardware-Integration bestimmt. Hersteller mit vollem Leistungsumfang arbeiten direkt mit erstklassigen globalen Hardware-Herstellern zusammen – darunter Blum, Hettich, Hafele, DTC und Tutti –, um hochbelastbare verdeckte Scharniere, vollausziehbare Soft-Close-Schubladenauszüge, Gasdruckfedern und Klappenhalter-Systeme zu integrieren. Standardisierte 32-mm-System-Bohrmatrizen gewährleisten eine exakte mechanische Montage und verhindern Durchhängen, Fehlausrichtung der Hardware oder vorzeitiges mechanisches Versagen über Tausende von Betriebszyklen hinweg.
Der industrialisierte Fertigungsprozess: Vom CAD bis zum Container
Moderne industrialisierte Tischlerei-Fertigung stützt sich auf integrierte digitale Arbeitsabläufe, die Architekturzeichnungen direkt mit der Fabrikhalle verbinden. Durch den Wegfall manueller Maßübertragung und physischen Schablonenzuschnitts erreichen automatisierte Produktionslinien Maßtoleranzen innerhalb von ±0,2 mm bei Großserienproduktion.
Der automatisierte Arbeitsablauf läuft nahtlos in fünf Kernphasen ab:
1. Parametrische CAD/CAM-Konstruktion: Architektur-CAD-Zeichnungen und Building Information Modeling (BIM)-Dateien werden über parametrische CAM-Software in maschinenlesbaren G-Code umgewandelt. Die Software extrahiert automatisch Produktionspläne, generiert Zuschnittlisten, erstellt Bohrbilder für Beschläge und wendet automatisierte Plattenverschachtelungsalgorithmen an. Die Materialausbeuteoptimierung überschreitet routinemäßig 92 %, wodurch Rohplattenabfall minimiert und Projektkosten gesenkt werden.
2. Automatisiertes CNC-Nesting und Plattenzuschnitt:Automatisierte Plattenaufteilsägen und Hochleistungs-CNC-Nestfräsen verarbeiten rohe Verbundplatten nach digitalen Zuschnittmustern. Hochgeschwindigkeits-CNC-Fräsen mit Vakuumtisch führen gleichzeitig Plattenzuschnitte, Spülenausschnitte, Kabeldurchführungen und konstruktive Nutverbindungen aus und versehen jedes geschnittene Bauteil mit einem individuellen Barcodeetikett zur Echtzeitverfolgung in der gesamten Fabrikhalle.
3. Industrielle Kantenanleimtechnologie:Freiliegende Plattenkanten werden mit Hochleistungs-Kantenanleimmaschinen versiegelt. Je nach Projektspezifikationen und Vorgaben zur Feuchtigkeitsbeständigkeit verwenden Fabriken Standard-EVA-Heißschmelzklebstoffe, leistungsfähige wasserfeste PUR-Klebstoffe (Polyurethan) für feuchtigkeitsgefährdete Bereiche oder Laser-Nullfugen-Kantenanleimung für vollkommen nahtlose Übergänge ohne Leimfugen.
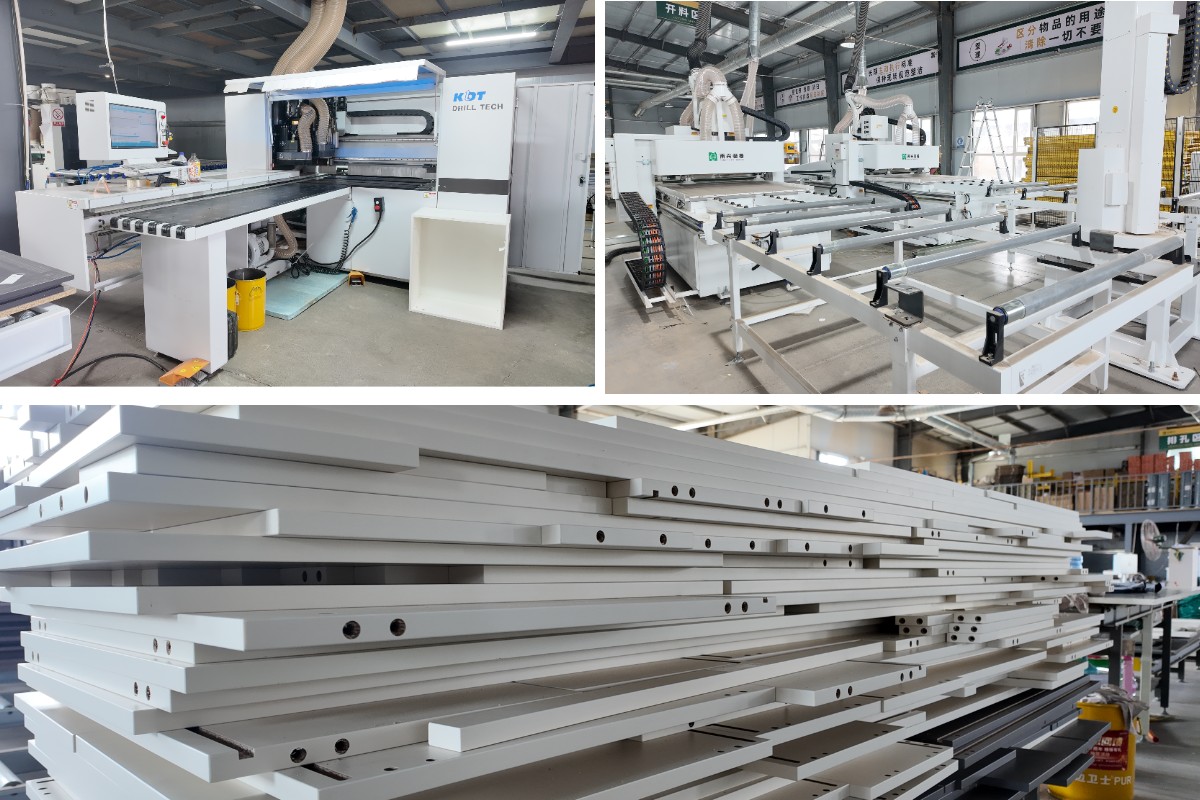
4. Sechsseitige CNC-Bohr- und Ausbohrtechnik:Nach der Kantenbearbeitung werden die Platten zu Hochgeschwindigkeits-Sechsseiten-Bohrmaschinen transportiert. Optische Sensoren lesen die Bauteil-Barcodes und laden sofort die individuellen Bearbeitungsprogramme. Die Maschine führt Bohrungen an Ober-, Unterseite und Seiten für Dübel, Exzenterverbinder, Regalträger und Scharnierbefestigungsplatten in einem einzigen automatisierten Durchgang ohne manuelles Umpositionieren der Platte aus.
5. Automatische Plattenwäsche und Oberflächenreinigung:Vor der abschließenden Qualitätskontrolle und Verpackung durchlaufen die bearbeiteten Platten automatische Plattenreinigungs- und Bürstenwaschmaschinen. Hochdruckluftdüsen und antistatische Rotationsbürsten entfernen Holzstaub, Kleberrückstände und Mikropartikel von den Plattenoberflächen und aus den Bohrlöchern, um Oberflächenabrieb während des Transports zu verhindern.
Qualitätssicherung, Mock-up-Protokolle und Optimierung der Montage vor Ort
In der B2B-Serienfertigung muss die Qualitätssicherung als proaktive, kontinuierliche Ingenieurdisziplin fungieren und nicht als passive Endkontrolle. Die Implementierung strenger Verifikationsphasen über den gesamten Produktionsprozess verhindert systemische Fehler vor Ort bei Aufträgen mit mehreren hundert Einheiten.
Ein umfassendes dreistufiges Prüfprotokoll wird in allen Fertigungsphasen angewendet:
Stufe 1:IQC (Eingangsqualitätskontrolle): Prüfung der Substratdichte und Kernfeuchtigkeit, Messung der Dicke von Oberflächenfurnier/Melamin und Überprüfung der Formaldehydemissionszertifizierung.
Stufe 2:IPQC (Prozessqualitätskontrolle): Maßtoleranzprüfungen nach einem strengen Richtwert von ±0,2 mm, Prüfung der Ablösefestigkeit und Leimfuge von Kantenumleimungen sowie Echtzeit-Barcode-Rückverfolgungsprüfung an CNC-Stationen.
Stufe 3:OQC (Ausgangsqualitätskontrolle): Vollständige 1:1-Vorbaumusterprüfung, Prüfung der Funktionszyklen der Beschläge, Ausrichtungsprüfung und Falltest der Schwerlast-Exportverpackung.
1:1 Fabrik-Mock-up-Abnahme
Vor der Freigabe zur Massenproduktion verlangen renommierte OEM/ODM-Partner eine 1:1 physische Fabrik-Mock-up-Phase. Komplette Raumkonfigurationen – einschließlich Küchenzeilen, Badezimmer-Waschtischen und Einbauschränken – werden auf den Werksprüfflächen vollständig montiert. Vertreter des Auftraggebers, Generalunternehmer oder Prüfagenten von Drittanbietern (wie SGS, TÜV oder Intertek) bewerten:
Maßliche Übereinstimmung mit den architektonischen Aufrisszeichnungen.
Gleichmäßigkeit der Fugen von Türen und Schubladen (standardisierte Fugen von 2 mm oder 3 mm).
Strukturelle Tragfähigkeit von Wandaufhängungssystemen.
Leichtgängigkeit der Beschläge, Dämpfungsrate der Soft-Close-Funktion und mechanischer Verstellbereich.
Verpackungstechnik und logistischer Schutz
Schäden während des internationalen Seetransports oder der Handhabung auf der Baustelle machen die Effizienzvorteile der Fertigung außerhalb der Baustelle zunichte. Exportierte Tischlerarbeiten erfordern spezialisierte Schutzverpackungslösungen:
Flachpack (KD – Knocked Down):Maximiert das Containerladevolumen und senkt die internationalen Frachtkosten pro Einheit drastisch. Hochdichte Eckenschutzprofile, EPE-Schaumstoffplatten zwischen den fertigen Oberflächen, robuste 5-lagige Wellpapp-Außenkartons und Kunststoffbänder schützen die Komponenten während des Transports. Enthält standardisierte Montageanleitungen und Codierung der Beschlagpakete.
Starre / vormontierte Verpackung:Schränke werden vollständig montiert ab Werk versandt. Bevorzugt für schnell umzusetzende Hochhausprojekte, bei denen die örtlichen Montagekosten unerschwinglich hoch sind, was eine direkte Platzierung vom Versandcontainer in die Wohneinheit ermöglicht.
Vergleichsvorteil: Maßgeschneiderte Lösungen für Projekttypologien
Verschiedene Immobilienobjekte erfordern maßgeschneiderte ingenieurtechnische Ansätze, um anfängliche Investitionsausgaben mit der langfristigen Immobilienperformance in Einklang zu bringen:
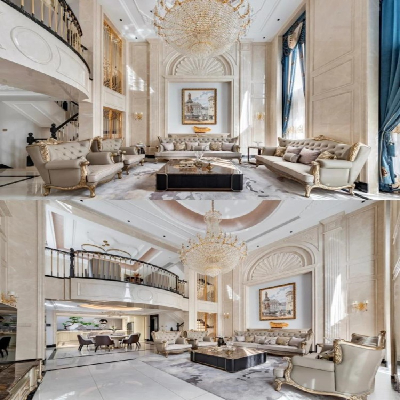
Luxus-Mehrfamilien-Wohntürme:Gefertigt auf Birken-Sperrholz- oder MDF-Trägerplatten in Kombination mit Echtholzfurnier oder UV-Oberflächen. Konzipiert für luxuriöse Eigentumswohnungsentwicklungen, die hochwertige Oberflächen, komplexe architektonische Details und erstklassige Funktionalität verlangen. Die Produktionslinien nutzen Echtholzfurnier-Matching über benachbarte Türfronten hinweg, ultra-matte, fingerabdruckresistente Lackoberflächen und integrierte LED-Kanäle. Präzise, maßgefertigte Innenwandpaneele werden in passender Holzmaserung gefertigt, um eine nahtlose visuelle Kontinuität zu schaffen.
Studentenwohnungen & bezahlbarer Wohnraum:Gefertigt auf hochdichten MFC-Trägerplatten in Kombination mit stoßfesten Thermofolie- oder PVC-Oberflächen. Optimiert für maximale Plattenausnutzung, schnelle Montage vor Ort und Kosteneffizienz. Hochbelastbare, melaminbeschichtete Spanplatten mit strapazierfähiger ABS-Kantenverleimung bieten Kratzfestigkeit, Farbkonstanz über Tausende von Einheiten hinweg und einfache langfristige Wartung.
Hotellerie & Extended-Stay-Suiten:Auf MDF- oder Sperrholzträgern der Marineklasse aufgebaut, kombiniert mit Polyurethanlack- oder Hochdrucklaminat-Oberflächen. Gewerbliche Gastronomiebereiche erfordern hochbelastbare Stoßfestigkeit und kontinuierlichen Feuchtigkeitsschutz. Die technischen Spezifikationen integrieren Marinesperrholz, PUR-Kantenband, HPL und Auskleidungen des Spülenschranks aus Edelstahl 304, um der täglichen starken Beanspruchung standzuhalten.
Gewerbliche Büros:Auf E0-MFC-Trägern aufgebaut, kombiniert mit Melamin- oder Hochdrucklaminat-Oberflächen (HPL), die langlebige, emissionsarme Aufbewahrungslösungen für Führungsetagen, Konferenzräume und Firmen-Teeküchen bieten.
Häufig gestellte Fragen (FAQ)
Wie sind die Standardlieferzeiten für OEM/ODM-Aufträge im Wohnbereich mit hohem Volumen?
Die Standardproduktionsvorlaufzeiten für große B2B-Aufträge liegen in der Regel zwischen 35 und 50 Kalendertagen nach Freigabe der technischen Werkstattzeichnungen, Unterzeichnung der Materialauswahl und Bestätigung der Anzahlung. Die anfängliche Designentwicklung, die DFM-Konstruktion und der 1:1-Werkstatt-Prototypenbau erfordern in der Regel zusätzliche 15 bis 20 Tage vor der Freigabe der Serienproduktion.
Wie gehen dezentral produzierende Hersteller mit lokalen Maßabweichungen auf der Baustelle um?
In der vorläufigen Konstruktionsphase integriert unser ODM-Team modulare Ausgleichsplatten, Anpassungsleisten und dreifach verstellbare Beschlagmontageplatten (die eine Feinabstimmung von ±3 mm ermöglichen). Für große Entwicklungen mit mehreren Einheiten empfehlen wir den Einsatz von 3D-Laser-Vermessung vor Ort oder die Festlegung standardisierter Toleranzen für Rohbauöffnungen mit dem Generalunternehmer des Projekts vor der endgültigen CAM-Programmierung.
Welche Qualitätszertifizierungen und Optionen zur Formaldehydkonformität sind für Exportmärkte verfügbar?
Alle Verbundholzprodukte können so hergestellt werden, dass sie die Vorschriften der nordamerikanischen CARB Phase 2 / EPA TSCA Title VI oder die europäischen Formaldehyd-Emissionsstandards E1/E0 vollständig erfüllen. Materialprüfzeugnisse, Chain-of-Custody-Dokumentation (FSC) und Prüfberichte unabhängiger Labore (SGS/TÜV) werden auf Anfrage mit jeder Liefercharge bereitgestellt.
Können Lieferungen von Sonderanfertigungen für Schränke mit verwandten Innenausbau-Schreinereiprodukten kombiniert werden?
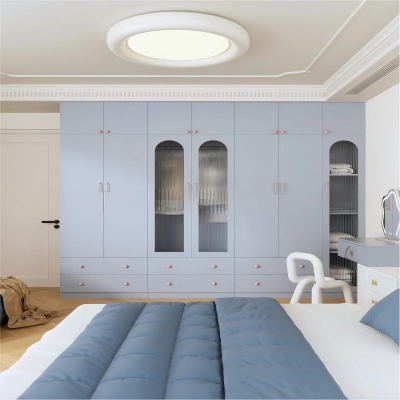
Ja. Als integrierter Schreinereihersteller bündeln wir Innenausbaupakete im vollen Leistungsumfang zu synchronisierten Containerversandlieferungen. Projekte können Innenwandverkleidungssysteme, Innentüren, maßgefertigte Kleiderschränke und Badezimmerschränke in einer organisierten, einheitenweisen Flachpaketverpackung kombinieren, was die Baustellenlogistik und die Zollabfertigung für internationale Projektentwickler erheblich vereinfacht.
Partner eines vertrauenswürdigen globalen OEM/ODM-Herstellers werden
Die Optimierung von Mehrfamilienhaus-Projekten erfordert einen Fertigungspartner, der modernste CNC-Automatisierung, strenge technische Standards und internationale B2B-Projekterfahrung im Export vereint. Ob Sie eine präzise OEM-Ausführung bereits geplanter Architekturpläne oder eine vollständige ODM-Engineering-Unterstützung benötigen, um Ihr Schreinereipaket wertoptimiert zu gestalten – unsere Produktionsstätte liefert End-to-End-Tischlerlösungen, die auf Termin und Budget ausgelegt sind.
Bereit, den Beschaffungsprozess für die Innenausstattung Ihres Projekts zu optimieren?
Fordern Sie ein umfassendes Projektangebot an:Reichen Sie Ihre Architekturpläne und Materialaufstellungen (MTO) für ein transparentes, detailliertes Werksangebot ein.
Bestellen Sie technische Musterkits:Erhalten Sie physische Materialmuster, Proben der Plattenkerne, Oberflächenkollektionen und Hardware-Mock-ups für die architektonische Materialprüfung.
Vereinbaren Sie eine technische Ingenieurberatung:Sprechen Sie direkt mit unseren leitenden Ingenieuren für Tischlerarbeiten, um DFM-Optimierung, internationale Standortkonformität und Zeitpläne für die Werksvormontageprüfung zu besprechen.
Kontaktieren Sie unserKontaktieren Sie die B2B-Projekttechnikabteilung noch heute unter sales@mugehome.com oder besuchen Sie unser technisches Ressourcenzentrum, um technische Datenblätter und BIM-/CAD-Katalogdateien herunterzuladen.